

在炼化一体化、加氢精制、煤化工等大型项目中,过滤与分离设备是装置长周期稳定运行的关键咽喉。本文从采购视角出发,梳理石化过滤系统的选型框架,供工程技术人员与采购人员参考。
一、为什么石化过滤系统“不能将就”
石油化工生产具有高温、高压、易燃、易爆、强腐蚀、连续生产的特点。装置一旦投料就极难停机检修,过滤器失效带来的代价远非设备本身的价值所能衡量。
1.1 石化四大应用场景
| 应用场景 | 工况特点 |
| 油气开采 / 集输 | 高压、高含砂、含水,原油脱水脱砂、注水精细过滤 |
| 炼油 / 加氢 | 反应段 340~420℃ / 10~20MPa;原料油过滤 150~340℃、25μm 级 |
| 煤化工 / 化工 | 高粘度浆液、强腐蚀、含固体颗粒催化剂回收 |
| 气体分离 / 环保 | 天然气、煤层气、烟气脱硫废水、催化剂粉尘拦截 |
1.2 选型失误的高昂代价
| 序号 | 常见代价 |
| 1 | 过滤器堵塞致加氢装置非计划停工,产量损失叠加催化剂提前换剂代价,远超设备本身价值 |
| 2 | 壳体 / 密封被腐蚀穿漏,有毒、可燃介质外泄,环保与安全事故风险剧增 |
| 3 | 过滤精度不达标,催化剂磨损或下游设备卡阻,全装置被迫停机检修 |
二、12 类常用过滤器类型速查
石化行业用到的过滤器类型很多,采购常被名称绕晕。下表按工作原理系统梳理,覆盖从原油开采到成品精制、气体净化、废水回用的全链条设备:
| 过滤器类型 | 工作原理 | 精度范围 | 典型应用 |
| 全自动自清洗过滤器 | 楔形网拦截,压差 / 定时触发刮刀或吸吮自清洗,不停机 | 25~3000 μm | 原油、循环水、含油污水、油田注水 |
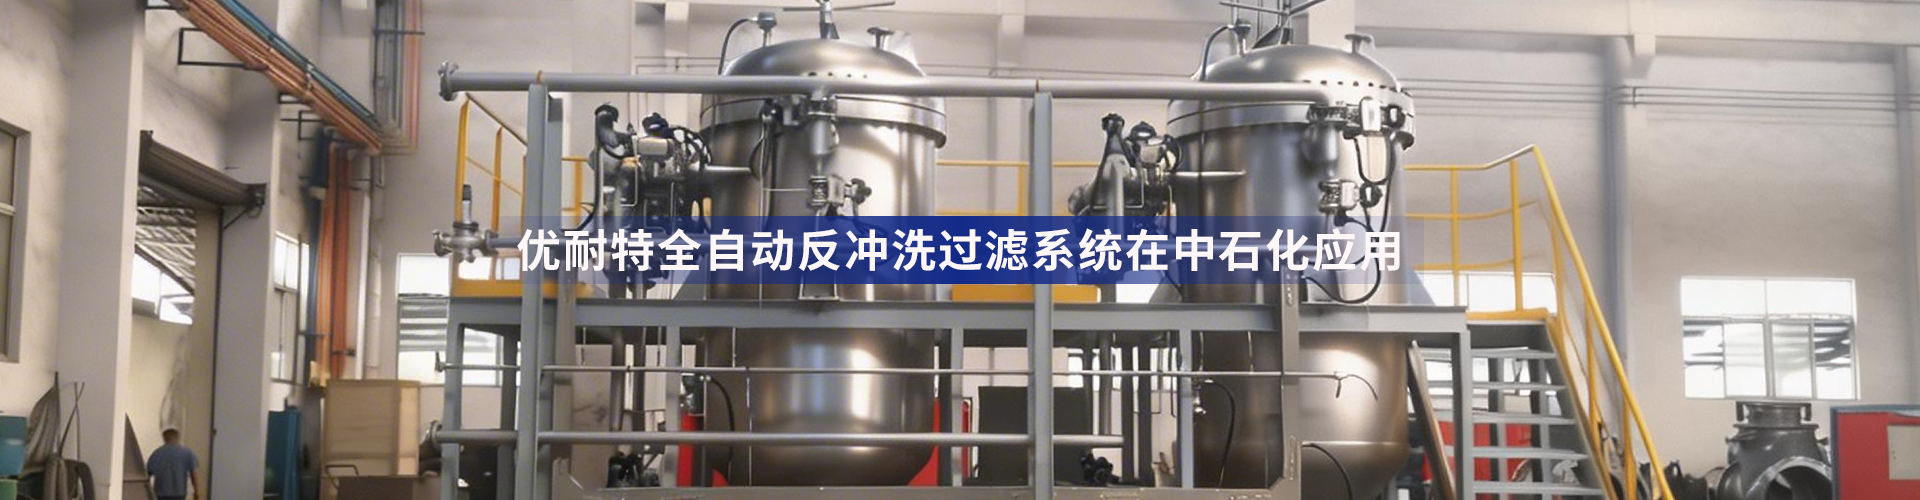
| 全自动反冲洗过滤器 | 多罐 / 多滤芯切换,用滤液或气反冲再生,连续运行 | 10~500 μm | 加氢原料(25μm 级,控床层压降)、催化裂化、煤化工 |
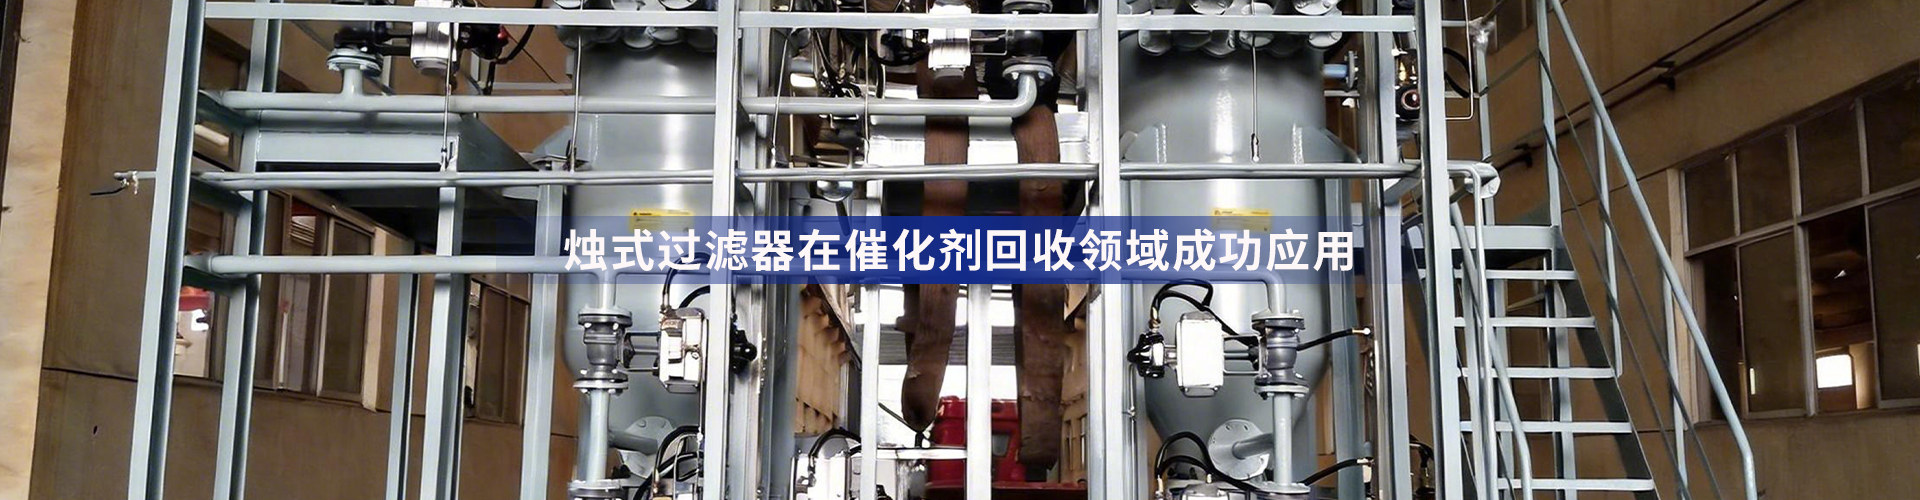
| 烛式过滤器 | 多根滤烛并联,滤饼层过滤,可反吹、洗涤、干燥 | 0.5~200 μm | 煤制油浆液、催化剂回收、硫膏、氨基酸 |
| 袋式过滤器 | 液体透过滤袋拦截杂质,快开式更换滤袋 | 1~800 μm | 润滑油、成品油、涂料、预过滤 |
| 精密滤芯过滤器 | 折叠 / 熔喷 / 烧结滤芯,终端精细拦截 | 0.1~100 μm | 成品精制、胺液、超纯气体、保安过滤 |
| 气固分离过滤器 | 旋风预分离 + 滤芯精滤,两级组合拦截粉尘 | 0.1~50 μm | 天然气、烟气、催化剂粉尘、多晶硅尾气 |
| 气液聚结分离器 | 聚结滤芯使微小液滴聚并增大后沉降分离 | 0.3~10 μm | 天然气脱水、脱凝析油、脱胺液、LNG 预处理 |
| 预涂式过滤器 | 先预涂硅藻土 / 珍珠岩形成滤层,再过滤料浆 | 0.1~50 μm | 高粘度产品、脱色液除粉末活性炭 |
| 三合一过滤洗涤干燥机 | 同一密闭容器内完成过滤、洗涤、干燥三道工序 | 0.5~100 μm | 精细化工、原料药、食品添加剂、催化剂 |
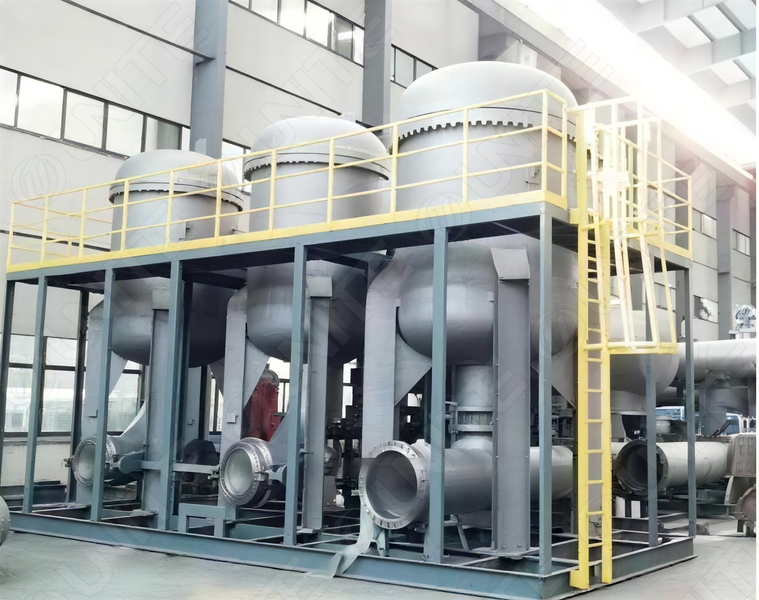
| 大口径立式过滤器 | 承压密闭容器,侧向大法兰接管,通流截面充足 | 5~500 μm | 主干管线、油库储运泵前泵后保护 |
| 贵金属催化剂过滤器 | 烧结金属滤芯密闭过滤,截留并回收贵金属颗粒 | 0.5~50 μm | 催化剂回收、贵金属捕集、溶剂扩产 |
| 旋流 / 旋风分离器 | 靠离心力分离固液或气固,无滤芯、免维护 | 10~100 μm | 原油除砂、气液预处理、前置粗分离 |
石化项目很少只靠单台设备解决问题,通常是“粗滤预处理 + 主过滤 + 终端精滤”的三级组合。下面三类是选型中最容易混淆、也最容易选错的核心设备:
2.1 三类核心设备的选型辨析
| 设备类别 | 关键原理 | 选型建议 |
| 自清洗 vs 反冲洗 | 自清洗靠机械刮刀 / 吸吮在线清网(常规 ≤1.6MPa、≤200℃);反冲洗靠滤后清液反向冲刷 | 大流量、低含固(<500 mg/L)的水系统选自清洗;高压、高含固、高价值物料选反冲洗。含固量高却选了自清洗,很快就会堵网 |
| 烛式过滤器 | 滤饼层过滤,单台过滤面积可达 100㎡ 以上,支持过滤—洗涤—吹干—卸料全自动循环 | 煤制油、催化剂回收、硫膏资源化等高含固、需回收滤饼工况的主力机型 |
| 气固分离 vs 气液聚结 | 气固分离拦的是粉尘颗粒(滤芯拦截);气液聚结除的是夹带液滴(聚并沉降) | 天然气脱液要选聚结分离器(≥0.3μm 液滴去除率可达 99.9%);误用气固过滤器,液体易液泛穿透并二次夹带,脱液效率大幅下降 |
2.2 按工况快速对号入座
| 工况 | 推荐方案 |
| 含水 / 含砂原油 | 旋流除砂器 + 全自动自清洗过滤器 |
| 加氢 / 催化原料 | 原料油自动反冲洗过滤器(主过滤)+ 滤芯式保安过滤器 |
| 煤化工浆液 | 烛式过滤器(可回收滤饼、洗涤干燥) |
| 天然气净化 | 气液聚结分离器 + 气固过滤 + 精密过滤 |
| 催化剂 / 贵金属回收 | 烛式过滤器 或 贵金属催化剂过滤器 |
| 含油废水 / 中水 | 全自动反冲洗过滤器 + 精密滤芯过滤器 |
三、石化常见工况的材质对照
下表为石化典型工况的推荐材质方向,供采购参考。具体选型须结合温度、压力、浓度由专业工程师确认:
| 工况 / 介质 | 壳体材质 | 滤芯 / 内件 | 适用性参考 |
| 原油 / 天然气 | 碳钢 Q345R / SS316L | 楔形网 / 金属烧结 | 广泛适用 |
| 高温油气(>300℃) | 316H / 321H / 347H | 金属烧结 / 陶瓷 | 双相钢不适用 |
| 强酸 / 强碱介质 | PP / PVDF / 哈氏合金 | PTFE / 哈氏合金 | 高危介质须专业评估 |
| 有机溶剂 / 高粘度 | SS316L / 内衬 PTFE | PTFE / 金属烧结 | 烛式过滤器适用 |
| 高温临氢(>220℃) | 1.25Cr-0.5Mo / 2.25Cr-1Mo / 321 | 金属烧结 / 不锈钢纤维 | 按 API RP 941 选材 |
| 含催化剂浆液 | SS316L 内衬 / 哈氏 | 金属烧结 / 烛式滤布 | 须工况确认 |
3.1 三个容易被忽略的材质温度上限
| 材质 / 工况 | 温度上限与注意事项 |
| 双相钢 2205 / 2507 | ASME / EN 规范上限约 250~316℃,长期建议 ≤250℃,300℃ 以上会发生 475℃ 脆性。它的主场是常温~250℃ 的含氯离子工况,不是高温工况 |
| 316L | ASME 规范高温许用应力只列到 425℃(800°F),超过须改用 316H 或稳定化钢 316Ti / 321 / 347 |
| 碳钢临氢 | 温度 >220℃ 且氢分压 >0.7MPa 时有高温氢腐蚀(HTHA)风险,须按 API RP 941 纳尔逊曲线选材,不可直接套用常温天然气经验 |
3.2 石化采购实操提示
1. 高压(≥10MPa)工况优先选择 SS316L + 锻造型式,避开铸件缺陷带来的泄漏风险;操作温度 >425℃ 时 316L 已无 ASME 许用应力值,应改选 316H / 321 / 347。
2. 密封材质需与介质、温度联选:FKM 适合油气烃类;PTFE 适用最广但弹性不足;EPDM 不耐非极性有机溶剂与矿物油,选错易漏失稳。
3. 石化项目多按 ASME / GB150 标准设计制造,材质证明书(材质单 / 焊接记录 / 探伤报告)是必查项。
四、选型的五大核心维度
询价前先理清以下五个维度,便于快速完成过滤系统选型:
| 序号 | 核心维度 | 需明确的内容 |
| 1 | 介质与工艺背景 | 明确介质名称、组分、含固量、含水率、粘度,以及介质来源(上游装置 / 储罐 / 反应器后)。这是设备类型选择的起点。 |
| 2 | 温度与压力 | 必须提供最高操作温度、设计压力、压降允许值。石化高温高压工况下,密封件与壳体材质选型完全不同,常温参数不可用。 |
| 3 | 过滤精度 | 粗过滤(>100μm)、精密过滤(1~100μm)、微滤(0.1~10μm)、超滤(0.01~0.1μm)还是纳滤(0.001~0.01μm)?精度越高成本越高,需按下游敏感设备反推。 |
| 4 | 流量与连续性 | 提供正常流量与峰值流量,并确认是否允许停机切换。这直接决定选「单罐 + 切换阀组」还是「双罐反冲洗连续运行」。 |
| 5 | 合规与认证 | 是否需要 ASME U / U2 钢印、TSG 特种设备生产许可、CE(PED 承压设备指令)、防爆等级、食品级等认证?不同认证直接影响设计方案与制造成本。 |
五、询价时必须提供的信息清单
把以下信息整理成“选型需求表”一并发送供应商,可大幅提升响应质量,减少来回沟通:
| 序号 | 信息项目 |
| 1 | 介质名称、组分及含固量(如:原油含砂 0.05 wt%) |
| 2 | 操作温度范围(最低 / 最高 / 常用) |
| 3 | 操作压力与允许压差 |
| 4 | 设计流量(正常流量 + 峰值流量) |
| 5 | 过滤精度要求(μm 级别,注明公称值 / 绝对精度 β 值) |
| 6 | 连接管径及接口标准(法兰 / 螺纹 / 焊接) |
| 7 | 是否允许停机切换 / 是否要求反冲洗 |
| 8 | 预计滤芯更换周期或年使用量 |
| 9 | 是否有 ASME U / U2 / CE(PED) / 防爆 / TSG 等认证要求 |
六、全生命周期成本:不只看采购价
石化过滤系统的真实成本由四部分构成,初购价往往只是冰山一角:
| 成本项 | 构成说明 |
| 初购成本 | 设备本体 + 首批滤芯 + 安装调试 |
| 耗材成本 | 年更换次数 × 滤芯单价,往往高于设备本身 |
| 维护成本 | 人工工时、停机损失、备件库存成本 |
| 风险成本 | 泄漏事故、停产损失、环保处罚等潜在代价 |
6.1 石化选型核心原则
1. 不要只比初购价,滤芯年耗量、寿命与维护工时同样是关键比价维度。
2. 石化项目不适合“试错”,优先选择有同类工况实际使用案例的供应商,并要求提供同类介质的使用寿命数据。
3. 关注供应商的设计 / 制造资质(TSG 特种设备生产许可、ISO9001、ASME U / U2 钢印、NB 注册等),这是项目验收与合规的硬指标。


 unite@unitefilter.com
 无锡市新吴区硕放工业园裕安一路24号
 0510-85956566 400-668-0669


