

过滤器选型,多数采购只盯着“单台设备选多大”,却忽略了真正决定投资与可靠性的是系统怎么配。一开一备、两台并联、成撬系统——三种配置的造价、占地、连续性保障完全不同。本文从大型装置采购视角,把三种配置的适用边界、决策步骤与技术协议写法一次讲清。
01 先算一笔账:单台设备有几个“不出料时刻”
讨论配置之前,先要承认一个事实:任何单台过滤器都有无法出料的时段。区别只在长短。下面按“再生时该台是否需要短暂停料”梳理四类场景:
表 1 单台过滤器的四类“不出料时刻”
| 再生/中断性质 | 典型时长与性质 |
| 在线反洗型(自清洗/反冲洗) | 再生在线完成、系统不断流,出料基本不中断(单次清洗时长典型值:刷式自清洗过滤器十余秒至一分钟,吸吮式约 20~40 秒);代价是要排掉一部分自身的滤后液——吸吮式低于总水量的 1%,刷式则高于此值 |
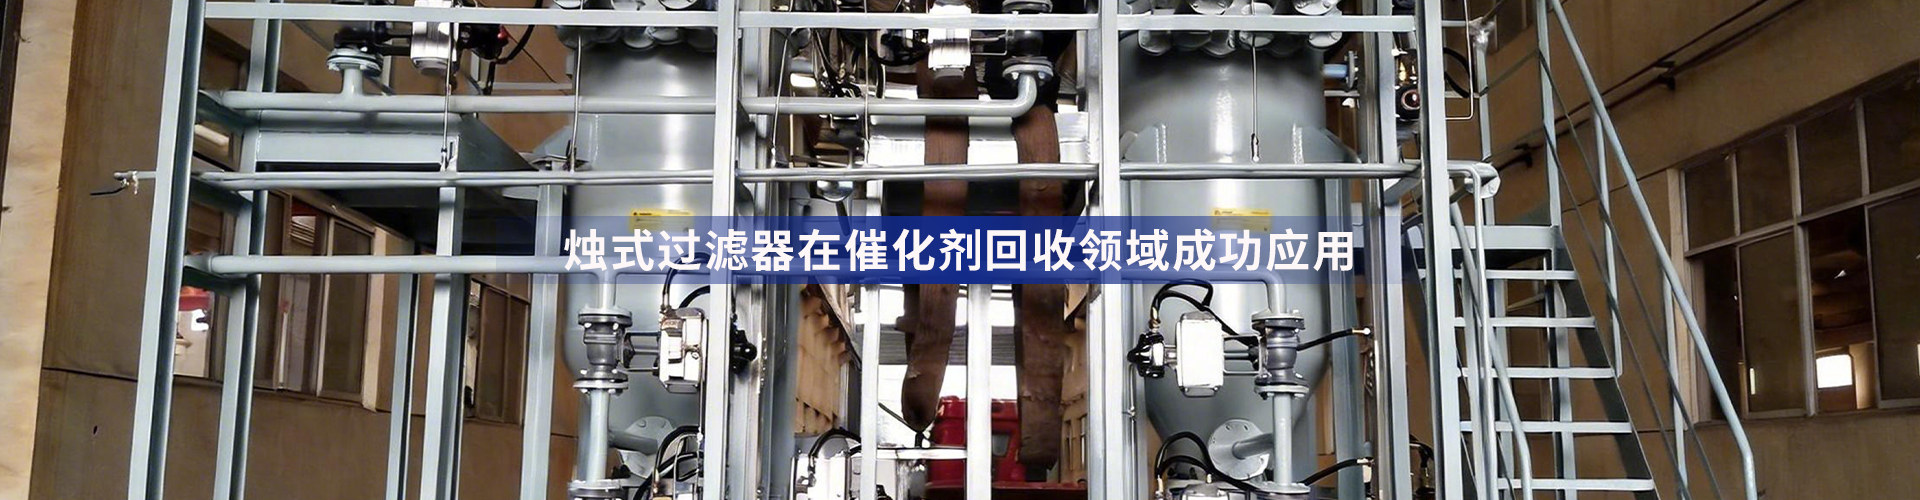
| 周期性排渣型(烛式等滤饼型) | 该台短暂离线:先正压压净罐内残液 → 同时打开反冲洗阀与排渣阀、关闭进出液阀 → 压缩空气使滤饼瞬间膨胀(反冲压力差 0.2~0.3 MPa),经底部排渣阀排出,单次通常在数分钟量级(此为行业经验值,须按滤饼厚度与介质黏度具体核算)。这类设备在设计上即按“不停机自动再生、停机时间极短”取向,靠多台切换实现系统级连续 |
| 滤芯更换与检修 | 数小时至数天,取决于是否采用快拆结构 |
| 故障与阀门维护 | 不可预期——这才是配置备用的真正原因 |
注意:常见误解——烛式过滤器不是“批次式设备”
烛式过滤器是周期性排渣、但系统级连续运行:单台排渣的那一小段时间确实不出料,但通过多台切换或并联,系统出料并不中断(现代烛式过滤系统多按“不停机自动再生”设计)。按“批次式设备”去做配置论证,会低估连续生产能力,也容易把台数配多、把投资抬高。
提示:对采购意味着什么配置选型的第一个输入,不是设备参数,而是工艺专业给出的一个问题答案:这个工段允许中断多长时间?允许几分钟、允许一个班次、还是一秒都不能断——答案不同,配置方案完全不同。
02 三种配置方案,各自的适用边界
先厘清一个概念:一开一备与两台并联,管路形式其实是相近的,真正的区别在运行方式——是“一台干、一台等”,还是“两台一起干”。
表 2 三种配置方案速览
| 方案 | 运行方式 | 适用边界 | 主要注意点 |
| 方案 A一开一备(2×100%) | 一台运行,一台整装待命;故障时整体切换 | 高价值物料、批次完整性要求高;“停一次损失巨大”的工段 | 切换瞬间有短时流量波动;须约定轮换周期,防止密封老化、仪表漂移 |
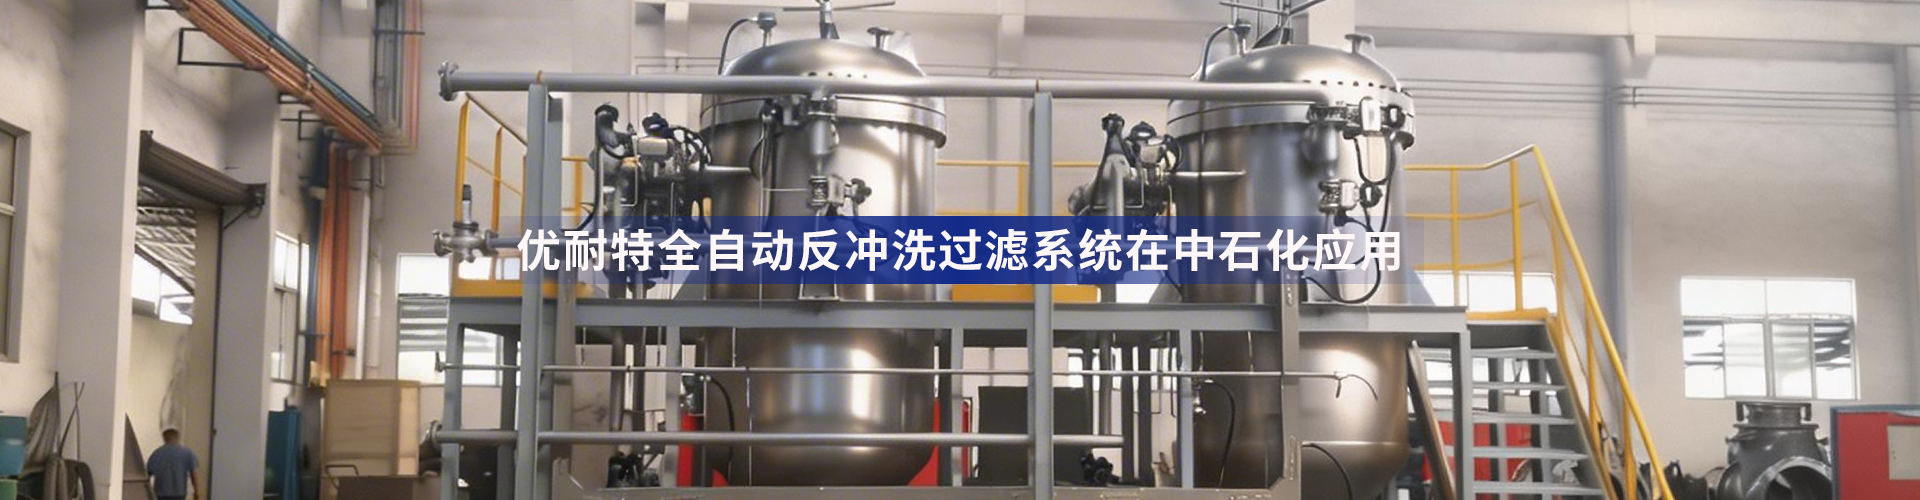
| 方案 B两台并联(2×50%/2×100%) | 两台同时运行,各承担约 50% 负荷;一台退出时另一台顶上 | 允许短时降量、或单台已按满负荷设计的连续工段 | 最怕“偏流”——两台阻力特性不同时流量会向阻力小的一台集中,须保证水力平衡 |
| 方案 C成撬系统(N+1 及以上) | 多台+阀组+控制集成于一个撬块,出厂前预调试,PLC 自动轮换与故障切除 | 大型装置、无人值守、连续生产 | 须写清撬块边界与责任界面——哪些接口到撬块法兰、哪些到 DCS 端子 |
方案 A · 一开一备:一台运行,一台整装待命
单台按 100% 处理量设计,另一台冷备或热备。运行台检修、故障时整体切换,故障前后系统处理量不下降。设备冗余度最高、设备投资也最高。
应用实例:优耐特在惠州市溶剂扩产项目中提供的贵金属催化剂全自动过滤器即包含此配置,20㎡ 系统为一开一备(同项目另一套 105㎡ 为两开一备),用于拦截 EMC/DEC 工艺液中的贵金属催化剂。两套设备整体 24 小时连续过滤、每天分离一次、切换一次——可见备用台不是闲置资产,而是随分离周期轮换投运。
方案 B · 两台并联:两台一起干,故障时另一台顶上
两台同时运行、各承担约 50% 负荷。其中一台检修或故障时,另一台必须单独顶住全部负荷——也就是单台要按 100% 处理量设计,系统才不降量。若单台只按 50%~70% 设计,一台退出就只能降到 50%~70% 运行。
所以“并联更省钱”是有前提的:允许降量,投资确实低于一开一备;不允许降量,单台就得按 100% 做,设备投资与一开一备相当,换来的是无冷备风险、两台滤芯消耗更均衡。
方案 C · 成撬系统:多台+阀组+控制,一个撬块交付
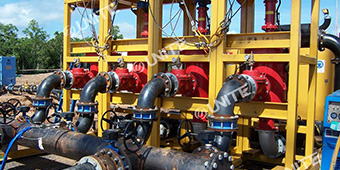
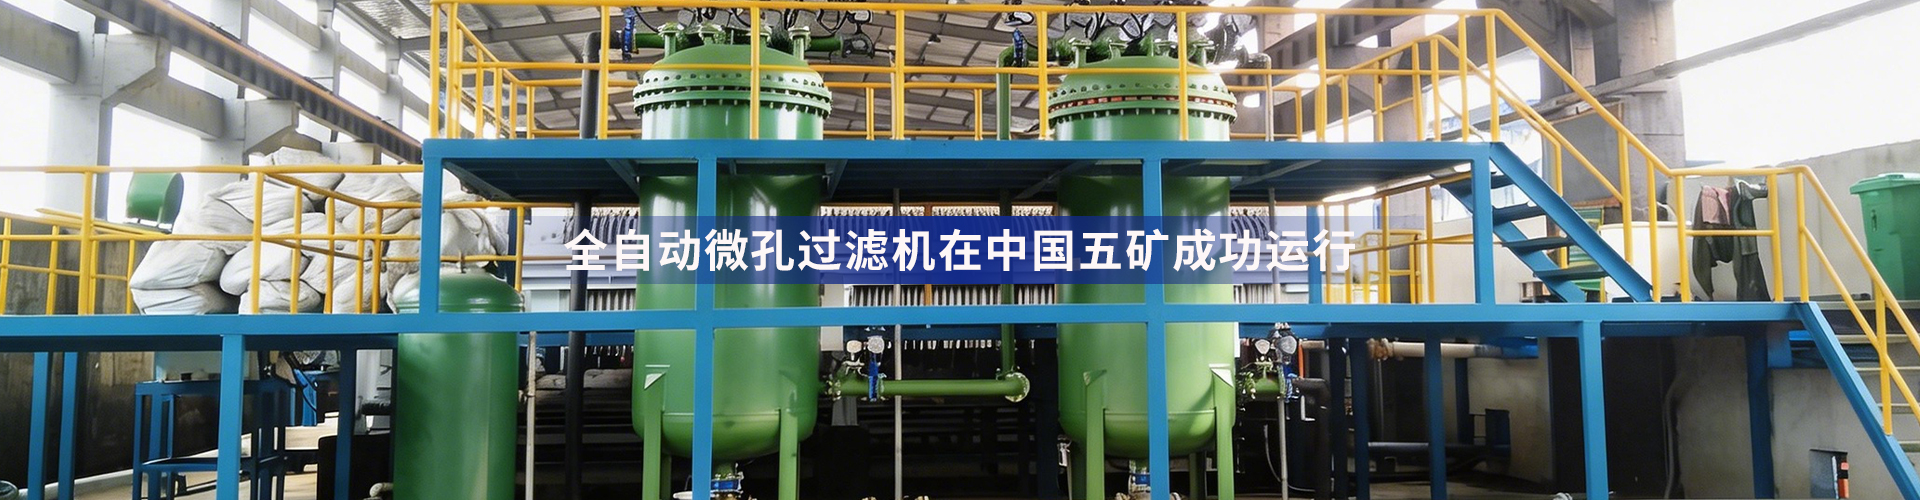
三台及以上按 N+1 配置,阀门管路、仪表、PLC 全部在工厂内集成到一个撬块,出厂前完成预调试,现场只需对接公用工程接口。PLC 自动轮换、故障台自动切除,系统连续性最高,可实现真正意义上的连续出料与无人值守。
应用实例:优耐特为高海拔生物制药项目交付的全自动并联式成撬烛式过滤系统即属此类,设计为二开一备,总过滤面积 75㎡、单台处理 40 m³/h,分离乙醇中的菌渣,替代原有板框过滤机,全密闭无气味、无需人工操作。
口径提示:
该案例中“占地面积小”是与原有板框过滤机对比的结论,不代表成撬一定比一开一备省地。成撬是否省地要看单台规格——N+1 按每台 1/N 设计时(如 3×50%=150%),总过滤面积小于 2×100%(200%)才成立。
提示:“冗余度最高”和“连续性最高”不是一回事
一开一备的冗余度最高(2×100%,一台完全顶得上),但备用台存在“切换失败”风险;成撬 N+1 靠 PLC 自动切除与轮换,系统连续性最高、可无人值守。写技术协议时,建议把这两项分开考核,别混成一个“可靠性”。
03 三种配置对比:钱花在哪,可靠性在哪
表 3 三种配置方案逐维度对比
| 维度 | 一开一备 | 两台并联 | 成撬系统 |
| 设备投资 | 最高(2×100% 过滤面积,其中一台备用) | 允许降量则最低(2×50%);单台按 100% 设计时与一开一备相当 | 设备投资视单台规格而定;叠加阀组、仪表、PLC 集成与出厂预调试后,项目总投资通常最高,但现场安装调试成本最省 |
| 占地面积 | 大(2 台 100% 设备) | 2×50% 则中;2×100% 时与一开一备相当 | 3×50% 等 N+1 口径下最省(总过滤面积小);但台数多,须核对检修通道 |
| 故障后处理量 | 100%,不降量(切换瞬间有波动) | 单台 100% 设计则不降量;否则降至单台能力 | 100%,备台自动投入(有数分钟级充液、升压与建饼时间) |
| 系统连续性 | 高,冗余度最高,但有切换失败风险 | 中高,取决于单台裕量 | 最高,自动切除+轮换,可无人值守 |
| 检修方式 | 备用台顶上后检修 | 另一台运行时检修(需单台顶得住) | 逐台轮修,不停系统 |
| 切换方式 | 手动/自动均可,取决于阀组配置 | 手动/自动均可,取决于阀组配置 | PLC 自动轮换+联锁(标配) |
| 典型适用 | 高价值物料、批次完整性要求高 | 允许短时降量、或单台已按满负荷设计的连续工段 | 大型装置、无人值守、连续生产 |
注意:看这张表前先读一句
上表的投资与占地比较,默认前提是总处理量相同。若两台并联按“不允许降量”配成 2×100%,它的投资与占地就和一开一备基本一样——差别只剩“两台一起干”带来的滤芯消耗更均衡、无冷备风险。
04 决策四步法:从工艺要求到配置方案
配置不是拍脑袋定“买几台”,建议按下面四步走:
表 4 配置决策四步法
| 步骤 | 关键动作与要点 |
| 第 1 步确认允许中断时间 | 向工艺专业要一个明确数字:0 秒、几分钟、还是一个班次?这是所有配置决策的第一输入。 |
| 第 2 步确定备用策略 | 2×100%、2×50%、还是 N+1?用“故障停一次的损失”对比“多买一台的投资”,多数情况下不到一年就能算清。注意:过滤精度越细,单台所需过滤面积越大,越容易走向多台并联——精度与配置是一体的,不要先定台数再定精度。另一条路是单台大型化:优耐特在新和成氨基酸项目交付的烛式过滤器,单套过滤面积达 115㎡ 以上;这类超大型设备以往基本由国外品牌垄断。逻辑上,单套能力越大,同等总产能所需的设备台数与配套管路就越少。 |
| 第 3 步确定单台规格 | 按最恶劣组合工况核算:最高含固量、最高黏度(通常对应最低操作温度)、以及最大处理量,而不是平均工况。并联方案要额外算一笔:单台设计负荷 = 100% ÷ 最少可运行台数。两台并联要求“一台退出仍满产”,两台都得按 100% 做;三台并联允许一台退出,单台按 50% 即可。 |
| 第 4 步确定切换与控制逻辑 | 手动阀组还是自动阀组+PLC 联锁?切换过程如何控制压差与流量波动?轮换策略是否写进控制逻辑?这些直接决定能不能无人值守。 |
05 写进技术协议:配置条款自查清单
配置方式必须在合同层面固化,建议逐条核对:
表 5 技术协议配置条款自查清单
| 序号 | 技术协议应写明的内容 |
| 1 | 配置方式与备用比(一开一备/两台并联/N+1),单台设计负荷百分比 |
| 2 | 单台故障时系统最低保证处理量(100%/70%/降量声明)——不要只写“配置方式”,要写“故障后还剩多少” |
| 3 | 切换方式与切换时间(手动阀组/自动阀组+PLC 联锁),切换过程允许的流量与压差波动范围 |
| 4 | 轮换运行策略(均衡滤芯寿命,备用台定期试运行要求)——建议直接写明轮换周期,如优耐特惠州溶剂项目为“每天分离一次、切换一次” |
| 5 | 过滤精度与滤材(烛式过滤随滤元选型不同约可达 0.2~100 μm,滤材可选 PVDF/PTFE/PPS/PP/钛),以及设计压力、设计温度的取值 |
| 6 | 撬块边界与责任界面(接口法兰位置、仪表电缆终点、预制与检验范围) |
| 7 | 控制系统要求(PLC 品牌、与 DCS 通讯协议、联锁逻辑清单) |
| 8 | 现场条件确认(占地、检修空间、吊装通道、公用工程接口) |
注意:一个最容易被忽略的误区
“一开一备”不等于“买两台就完事”。若技术协议没写轮换周期,备用台长期不投运,密封件会老化、仪表会漂移、阀门会卡涩——等真要切换时才发现备台顶不上。把轮换周期或定期试运行要求写进合同,让备用台随时处于可投运状态。
小结:先答工艺,再定配置
配置方案的起点不是设备样本,而是工艺专业给出的那个数字——这个工段允许中断多久。答案一旦明确,单台规格、备用比与切换逻辑都只是随之推导的结果。反过来,先定台数再反推工艺要求,往往是后期返工与投资虚高的根源。


 unite@unitefilter.com
 无锡市新吴区硕放工业园裕安一路24号
 0510-85956566 400-668-0669


